Возвращаю в блог традицию виртуальных туров по предприятиям. Сегодня в центре внимания завод HAVAL в Тульской области (полный цикл: от штамповки до готового кроссовера). Разберем, какие методы бережливого производства позволяют предприятию держать жесткий такт конвейера, где зарыты миллионные риски и чему здесь может научиться собственник любого другого бизнеса — от пищевки до металлообработки.
Отрасль, специфика: автомобилестроение, конвейерное производство полного цикла, высокий уровень автоматизации.
Резюме тура для руководителей
Высочайший уровень автоматизации, большое пространство для удобства организации любых видов работ, поток единичных изделий, включая сварку четырех моделей вперемешку на одной линии, небольшие (хотя местами и объемные) запасы деталей и компонентов.
Заводу предстоит еще много работы по повышению эргономики сборочной линии (расположение инструмента, удобные места, на которых не приходится тянуться вверх или вперёд или наклоняться вниз). Есть возможности постепенного сокращения больших затраты на контроль, которые, однако, гарантируют высочайшее качество конечного продукта.
Цех штамповки
Самая большая проблема такого сложно оборудования, как штамповочный комплекс — это скорость переналадки с детали на деталь. Завод Haval выпускает несколько моделей автомобилей, и для каждой модели нужно изготовить множество штампованных корпусных деталей. Если переналадка на другую модель автомобиля занимает большое время, то завод будет терять миллионы рублей на простоях. Можно исходить из того, что такт сборочного конвейера составляет 3 минуты на изделие. Задержался с наладкой на один час — и в продажах недосчитались 20 автомобилей.
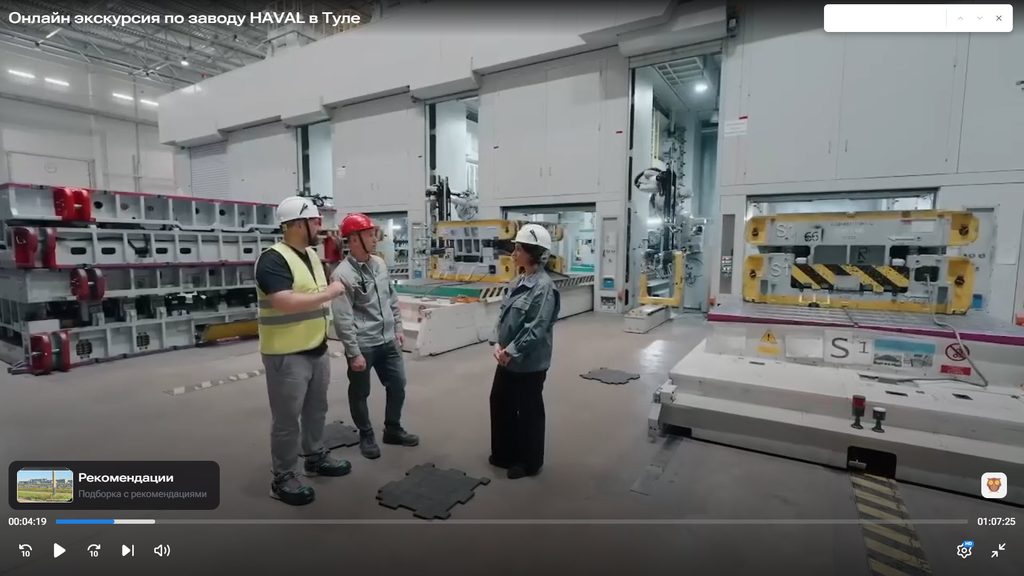
В Туле с этим всё достаточно хорошо — замена оснастки осуществляется в автоматизированном режиме, и эта процедура составляет, по словам начальника цеха, 3 минуты. Все операции выполняются автоматически, люди занимаются в основном обслуживанием и вспомогательными операциями.
И хотя кажется, что людей там должно быть немного, в одном кадре появляется целое «гнездо», мимо которого нас проводят. И там находится примерно 7-8 человек, если не больше.
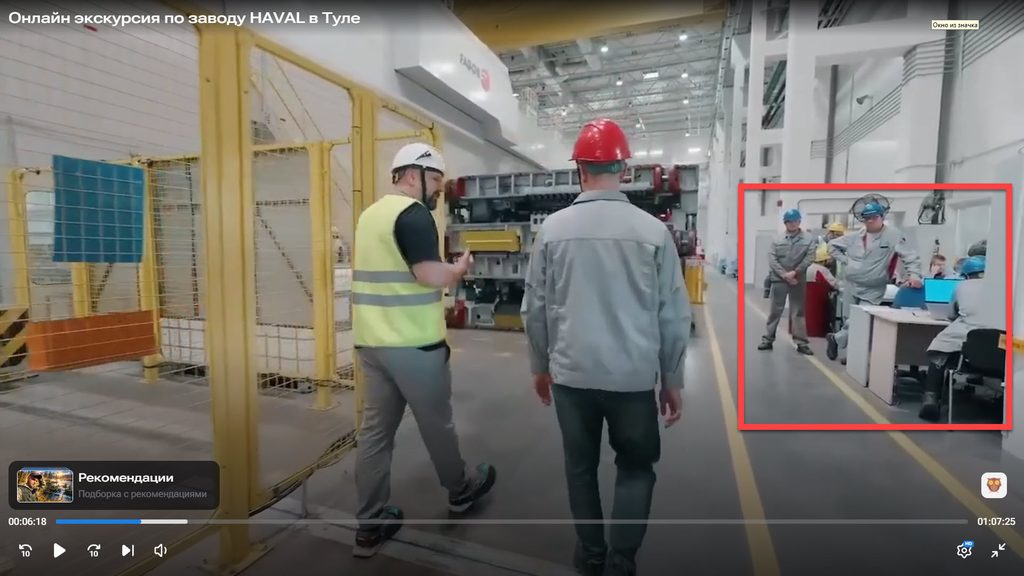
Можно предположить, что сотрудников попросили «не мельтешить в кадре» во время съемок, поэтому они там и сгрудились кучей.
Обратите внимание, на заводе присутствует цветовая дифференциация… касок? Гость — в белой, начальник в красной, сотрудник цеха — в синей.
Главный показатель, за которым нужен глаз да глаз — это OEE, Overall Equipment Effectiveness или ОЭО, Общая Эффективность Оборудования. Такой штамповочный комплекс, включая всю оснастку для быстрой переналадки и софт для управления процессом, стоит очень дорого. Наверное, это самый дорогой цех завода.
Цех занимает огромное пространство просто в силу масштабов самих прессов и оснастки.
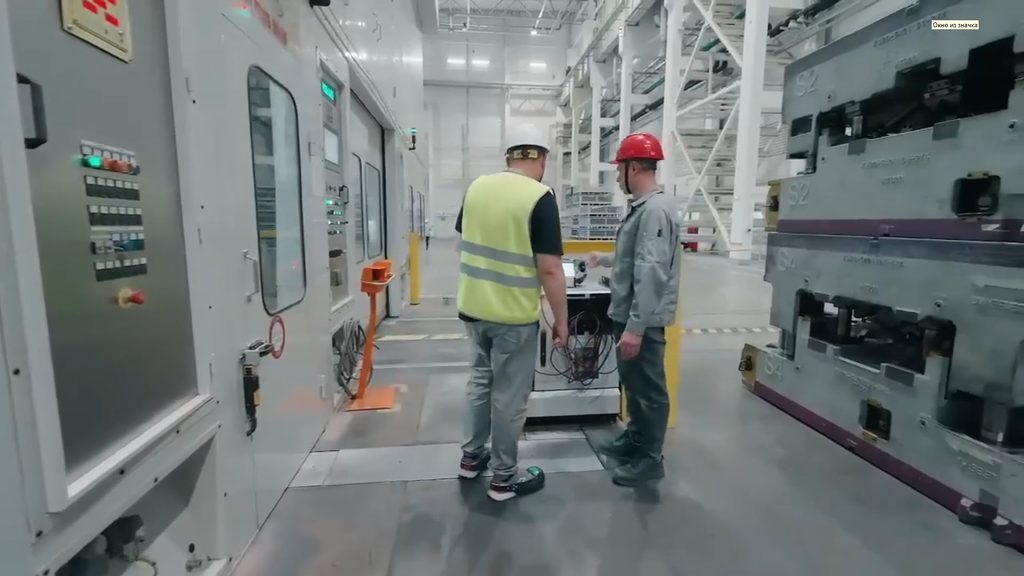
Что интересно с точки зрения организации цеховой логистики, в цеху не видно кран-балок под потолком. Перемещения гигантской оснастки выполняется с помощью тележек, хотя раз в кадре есть стопки по 2-3 оснастки, как на фото выше. Значит есть и способы их подъема или опускания.
В цеху не очень большие запасы деталей, для такого масштабного производства можно было ожидать гораздо большей загрузки отведённых под склады площадей.
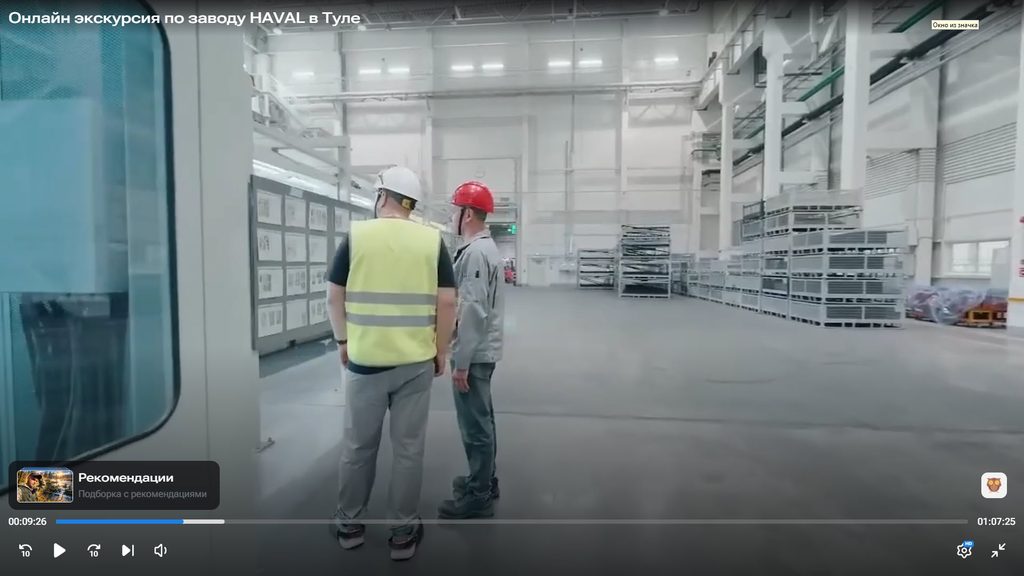
Слева видны стенды визуализации — серьёзное подспорье в деле информирования персонала и анализа ситуации на среднесрочном периоде.
На следующем фото виден конец конвейера, по которому детали после штамповки проходят зону контроля и попадают на склад временного хранения. Вот там кран виден (желтая конструкция слева наверху).
Цех сварки
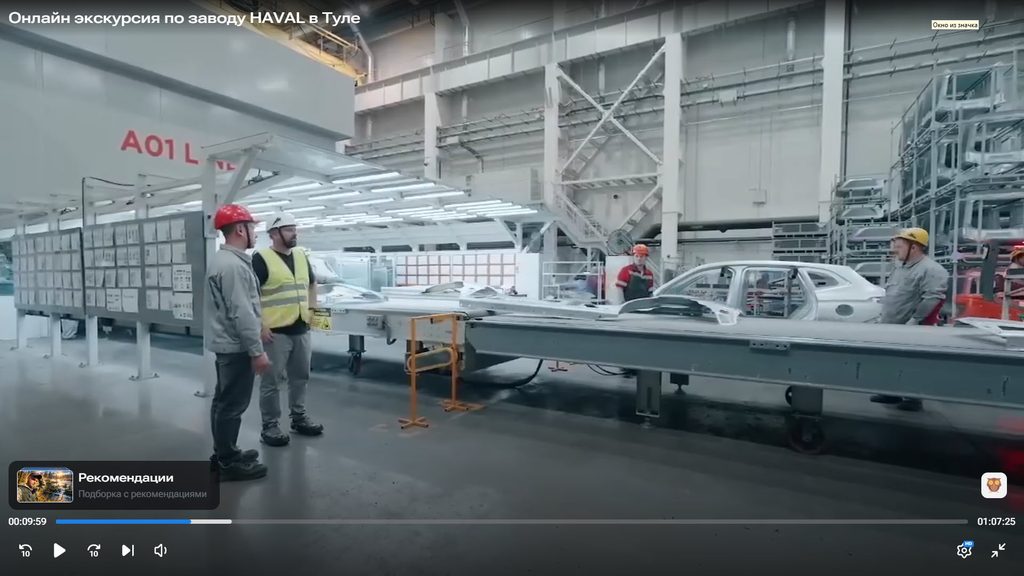
Цех сварки почти настолько же безлюден, как и цех штамповки. В основном, людей видно только на участке сварки навесных элементов (двери). При этом рядом уже стоит оборудование, которое поставят на замену людям.
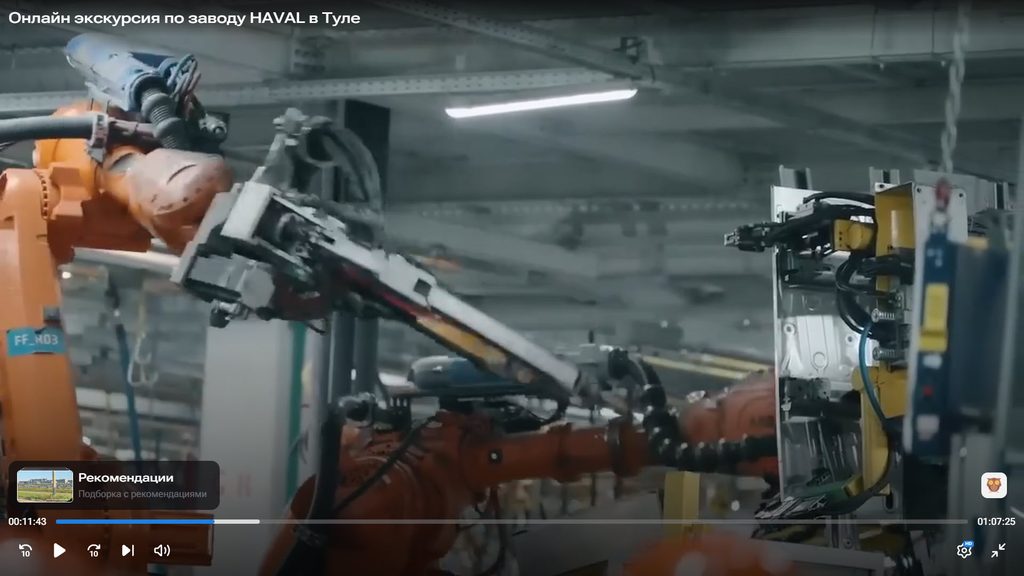
Основная линия сварки может производить одновременно четыре модели. Это Jolion, F7, F7x и A08 (так на заводе называют Haval H3). Т.е. здесь фактически реализован поток единичных изделий.
Здесь появляется первая деталь, которой присваивается номер VIN, по которому далее и идентифицируется весь автомобиль (на фото — детали, которые стоят справа)
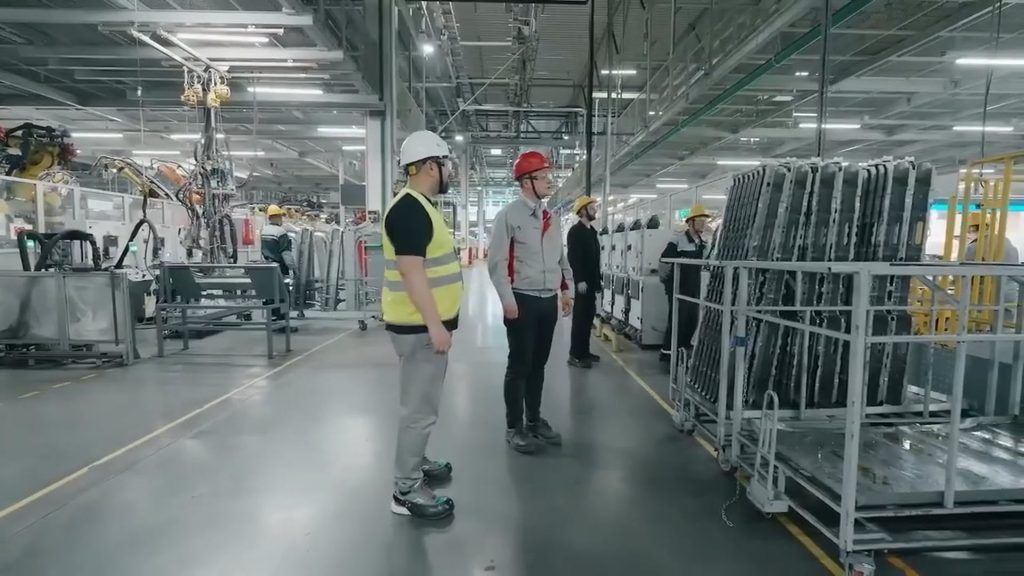
В 16:30 зам. начальника цеха формулирует принципы контроля, которые могут показаться знакомыми многим бережливцам: «не принимать дефект с предыдущей операции, не делать дефект самому и не передавать дефект дальше». Легко узнаётся принцип системы «Бриллиант»: «не принимать, не делать и не передавать брак». При этом ведущий экскурсию, Евгений Соловьёв, не в курсе, откуда взялась эта фраза. Он сопровождает слова зам начальника цеха комментарием «понимающего человека»: «Китайская мудрость». Странно, что сам зам.начальника цеха ответил на это «Да» — то ли не понял, то ли сам не знает.
Не следующем кадре можно видеть стеллажи, которые используются для перемещений деталей (слева).
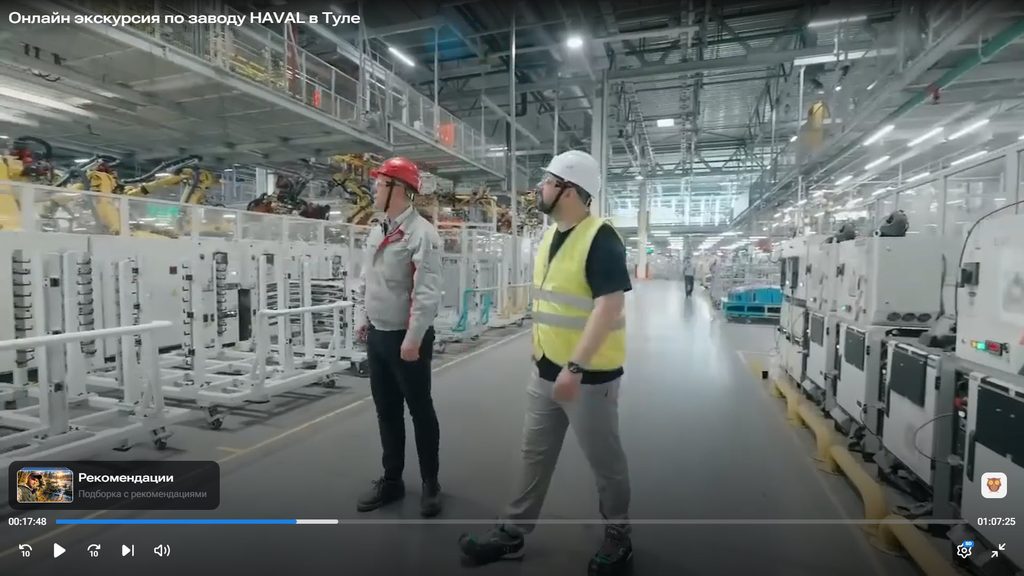
Кроме этого, в цеху висит огромная растяжка со слоганами по безопасности на русском и английском языках. «Безопасность способствует производству. Production must be safe. Safety promotes production.»
В процессах много встроенного контроля. Например, сварка контролируется автоматически по количеству затраченной на каждую точку сварки энергии. Клеевой слой контролируется за счет измерения объема клея, использованного дозатором в цикле подготовки к сварке и т.д.
Далее можно увидеть интересную процедуру контроля качества, которая делается раз в смену для каждой из моделей. В данном случае это контроль геометрии кромки капота.
Не так часто, как могло бы быть. Но, видимо, при постоянных проверках других типов этого достаточно для выявления накапливающихся со временем отклонений.
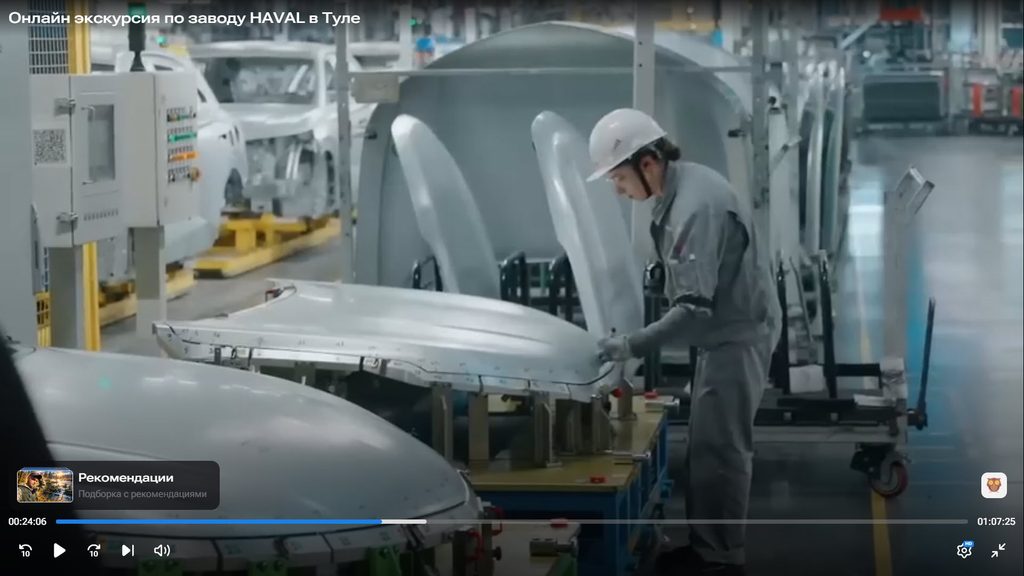
Зам. начальника цеха говорит, что такая частота проверки позволяет, с учетом буфера, исключить попадание дефектных деталей на сборку. А это, вообще говоря, означает, что буфер между сваркой и сборкой составляет один день. Иначе нельзя сделать так, чтобы детали из не прошедшей проверку партии не попадали на сборку.
Объемы запасов можно увидеть по следующему кадру. Много, но не так, как могло бы быть в таком производстве.
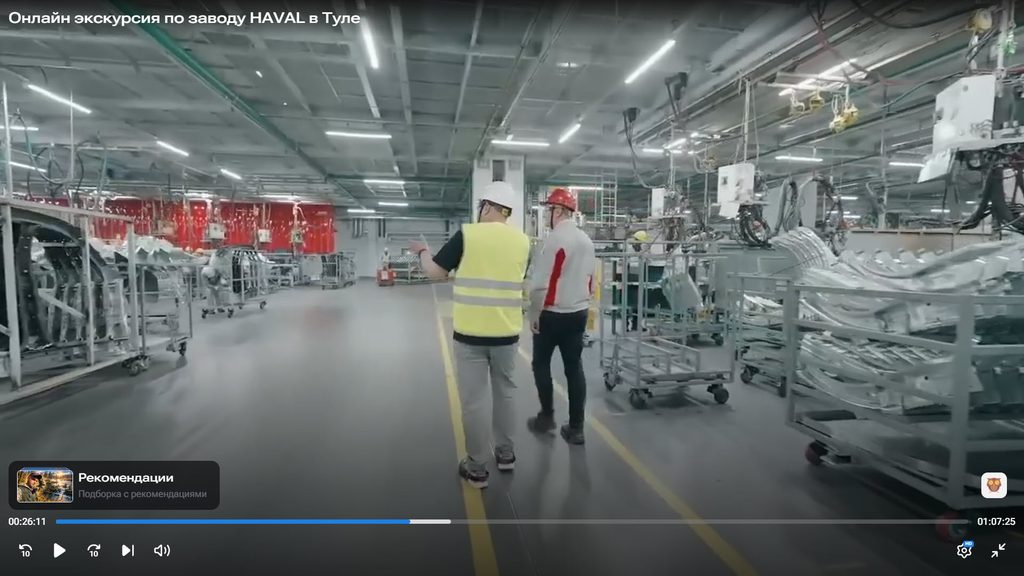
На следующем кадре видно странный информационный стенд справа. На нем вроде что-то есть, но что именно — не видно. Как будто информация висит на другой стороне и просвечивает через полупрозрачную панель.
Всего на второй части сварочной линии роботы сваривают детали в 4200 точках. Для того, чтобы делать такой объем работы с тактом в 3 минуты потребовалось бы огромное количество сварщиков-людей.
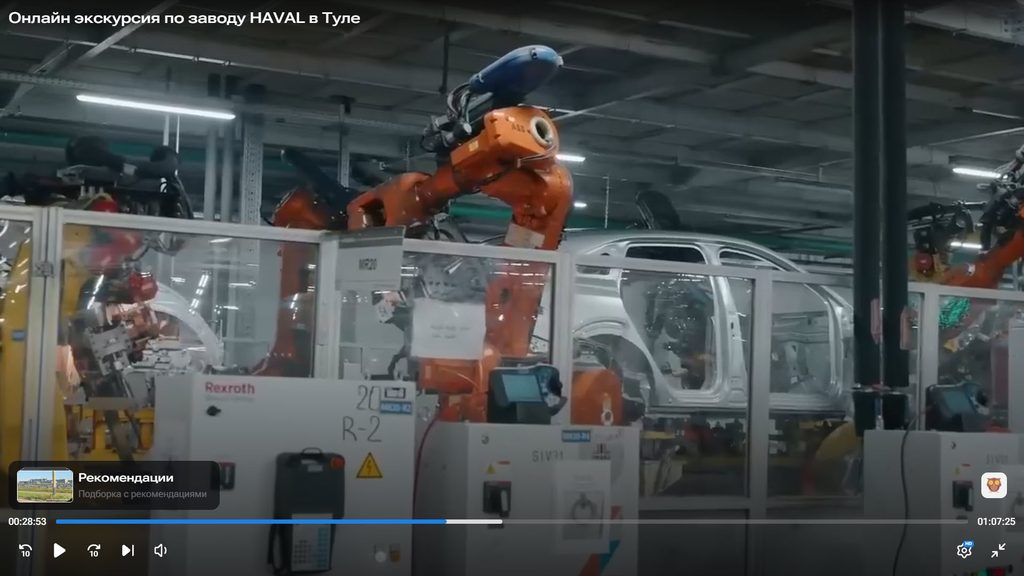
На следующем кадре видны ручные рабочие места справа и информационная панель сверху. Для каждой линии указано её обозначение, план, цель, факт, процент выполнения и время такта. Красным горит 0% выполнения по линии H9. Время такта разнится от 110 секунд до 150 секунд и что-то навроде 1100 секунд для той самой линии H9.

Далее справа видны роботы, которые будут постепенно заменять людей на оставшихся еще ручными сварочных операциях. Впереди — склад полуфабрикатов, полученных из цеха штамповки.
Выборочная проверка качества после сварки происходит в отдельной лаборатории.
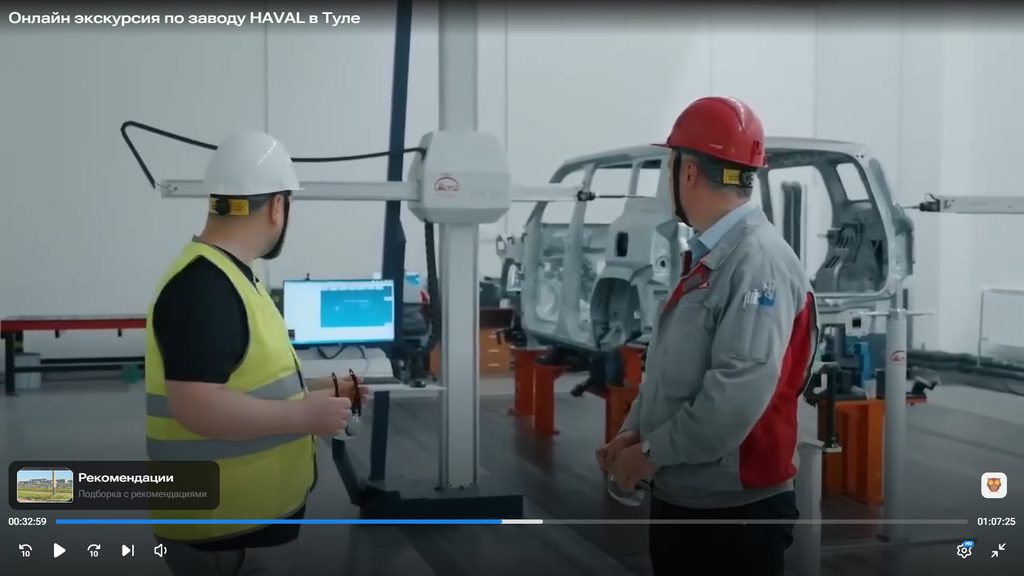
Здесь проверяется геометрия кузова по примерно 2000 точек контроля, вся процедура контроля занимает порядка 5,5 часов. Измерительная машина позволяет измерять объекты длиной до 7 метров — полагаю, многие производства мечтают о таком средстве контроля, обеспечивающем на таком масштабе точность до десятых долей миллиметра.
Цех покраски
Вероятно, самый скучный в экскурсии цех. В нем большинство действий происходит в ваннах вне зоны видимости наблюдателей. Хотя некоторые интересные моменты есть.
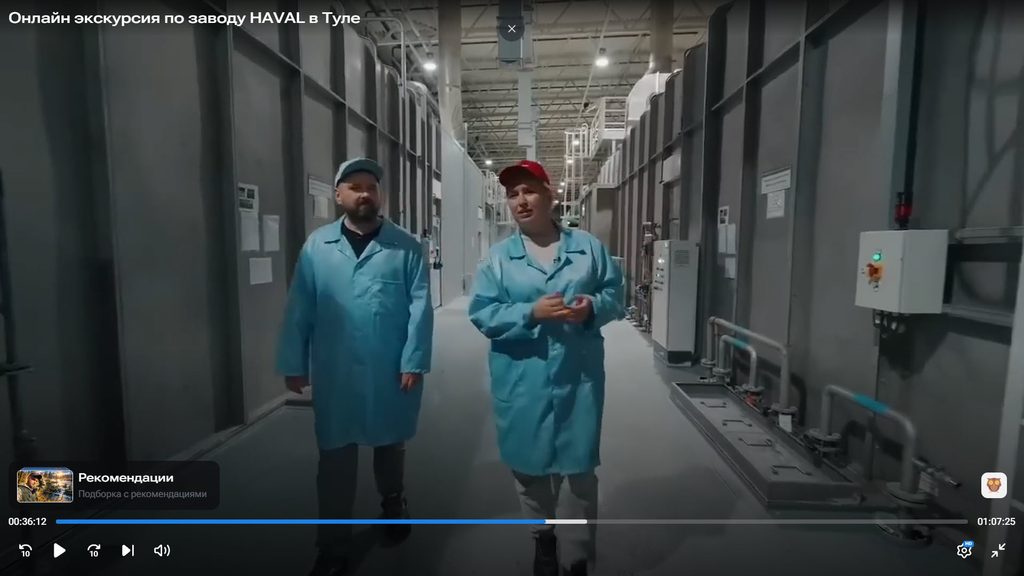
Общий вид цеха представлен на кадре выше. Довольно скучное пространство.
В переходах появляется интересное место — слева на стене висят какие-то распечатки. Вроде бы и QR-коды, но какие-то очень большие. Похоже на маркировку «Честного знака».
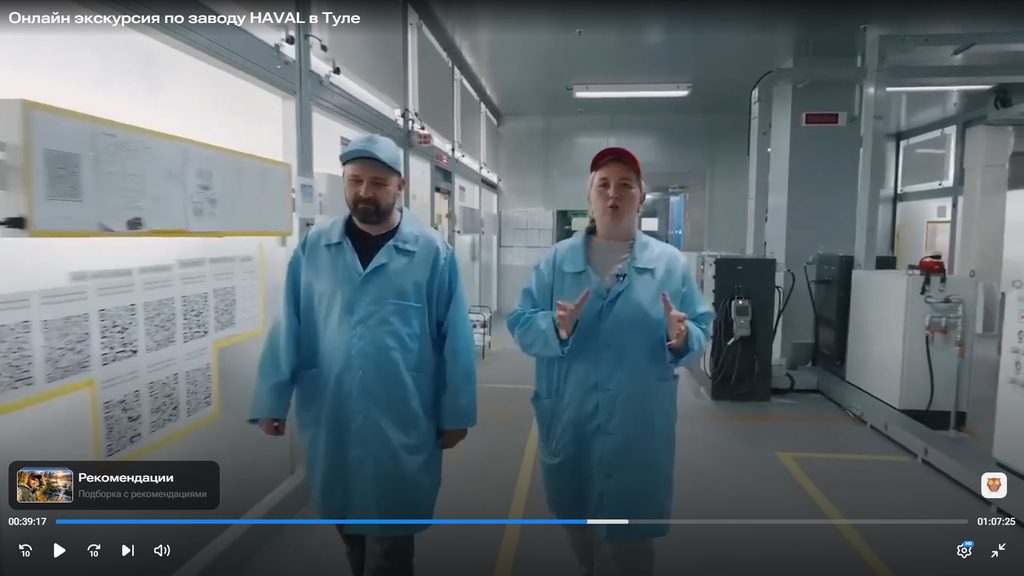
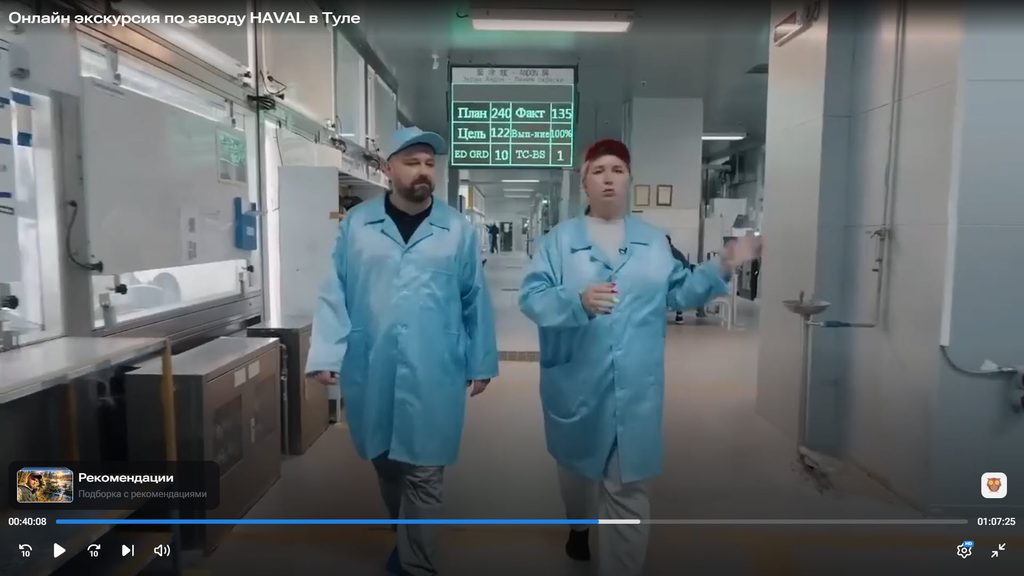
Так же, как и в других цехах, здесь висит информационное табло. Немного смущает наличие плана и цели. Можно предположить, что план — целевая цифра на всю смену, а цель, поскольку она везде ниже плана, отражает текущий момент. То есть количество автомобилей, которые должны пройти цикл производства на данную секунду. Либо план — это цифра на сутки, а цель — на одну смену (их на этом заводе две, по 8 часов).
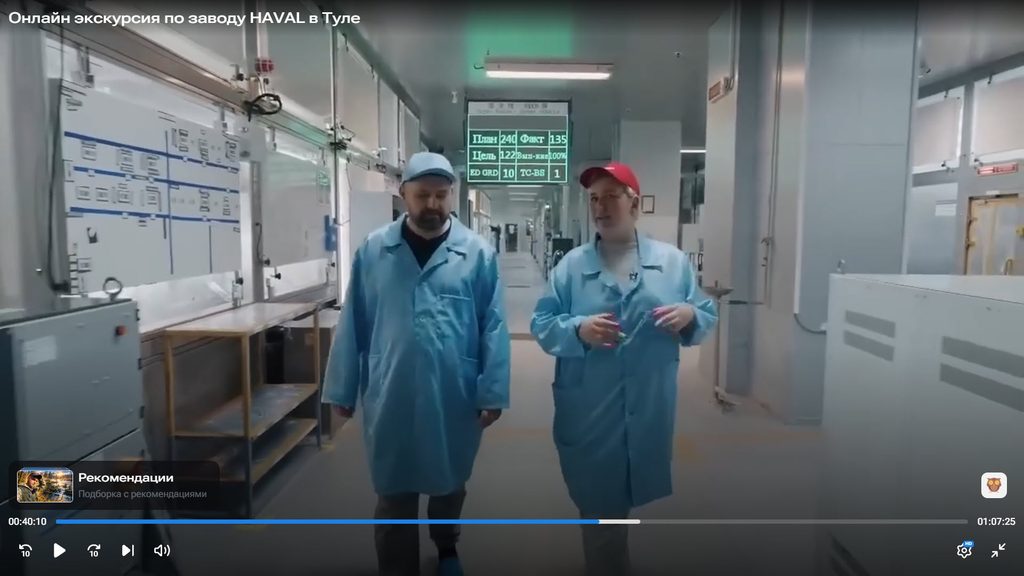
Здесь слева еще один стенд визуализации, больше похожий на то, что можно увидеть на других предприятиях — маркерная доска, разлинованная полосками изоленты. Но её содержание тоже остаётся загадкой для тех, кто не может разглядеть детали.
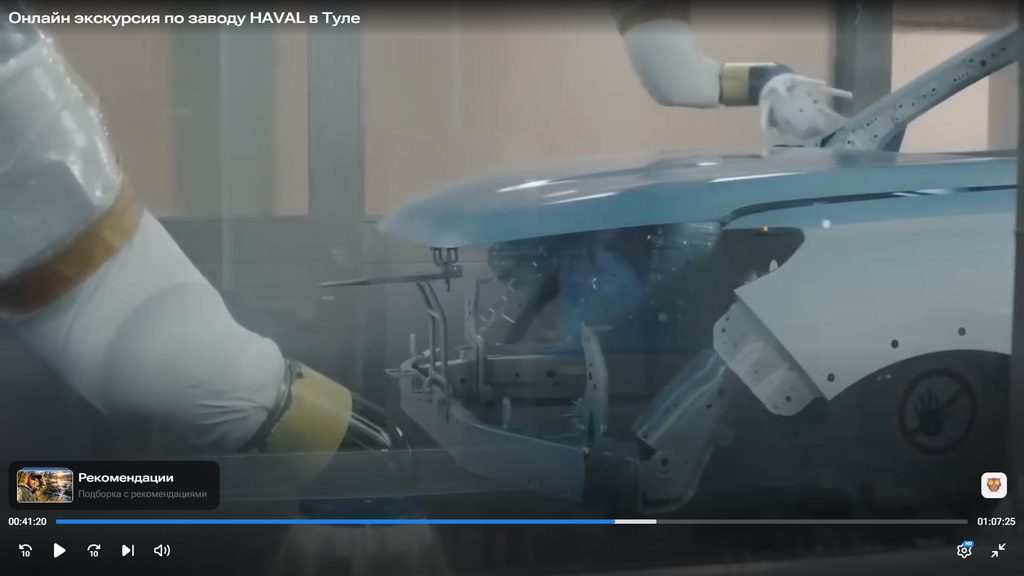
В видео можно увидеть процесс погружения автомобиля в ванну с грунтом и последующее нанесение краски роботами. Робот промывает свои каналы после каждого автомобиля, поэтому на конвейере могут друг за другом двигаться машины разных цветов. Это здорово — снова реализован поток единичных изделий. А это значит, что точка подключения краски находится близко к соплу пульверизатора. Ведь иначе при промывании возникали бы большие потери краски. Раньше для этого использовали картриджи с краской, рассчитанные на объем, необходимый для покраски одного автомобиля.
На заводе делают покрытие из 4 слоев: базовый грунт, вторичный грунт (праймер), базовое цветное покрытие и лаковый слой.
На заводе периодически перекрашивают автомобили, т.е., фактически наносят два слоя краски. По словам … это делается в тех случаях, когда нет смысла делать локальный ремонт покрытия. Тогда красят всю машину целиком. С одной стороны, это хорошо для покупателя — двойной слой краски надёжнее. Но при этом это всё-таки двойной расход краски, на который завод идёт из-за каких-то неназванных дефектов. Видимо, процесс покраски еще не стабилизирован до такой же степени, как процесс сварки.
Далее показана более оживлённая часть цеха — участок, где наносят герметик перед покраской.
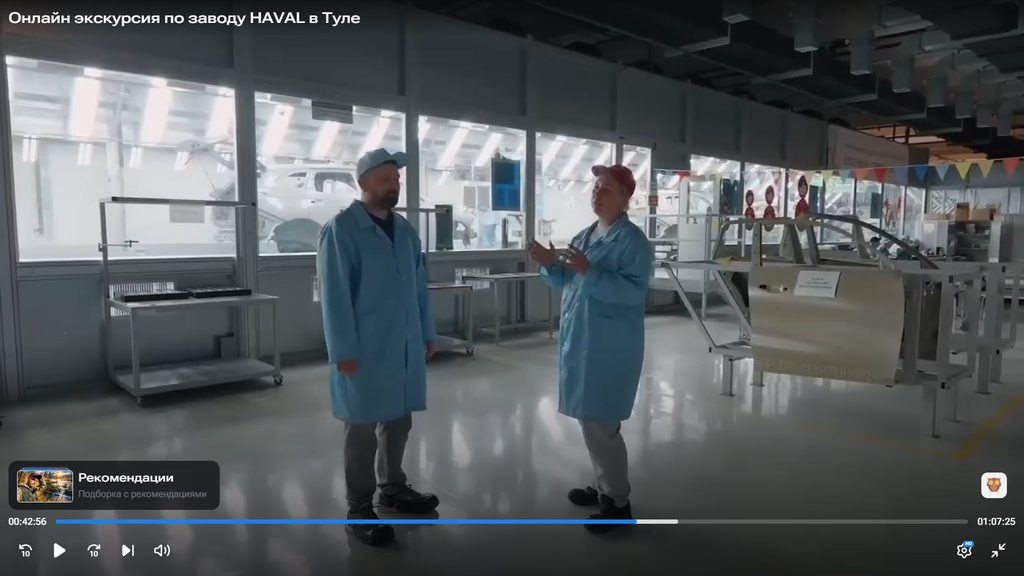
На следующем кадре видно еще один информационный стенд и зону для отдыха (скорее всего) слева.
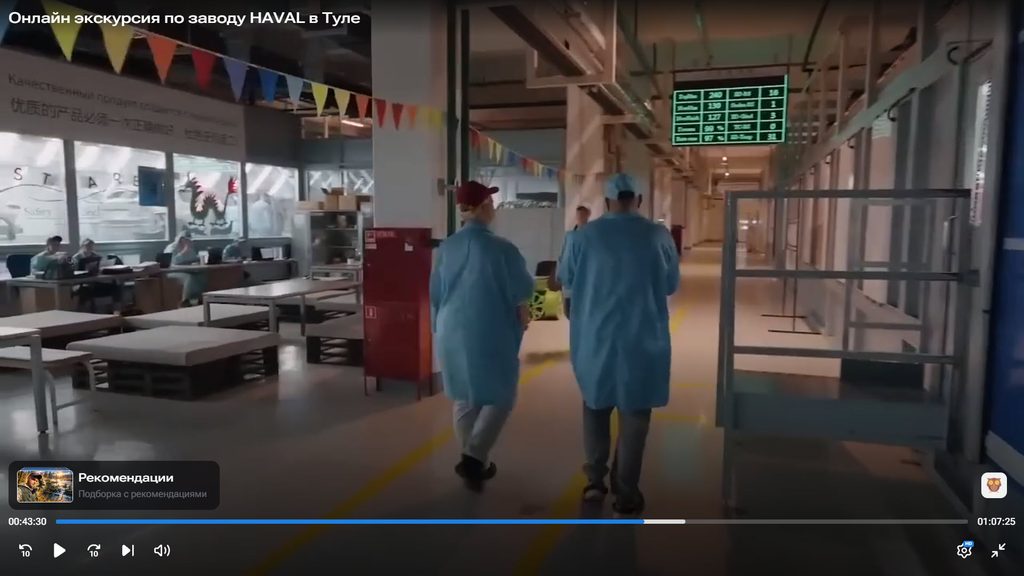
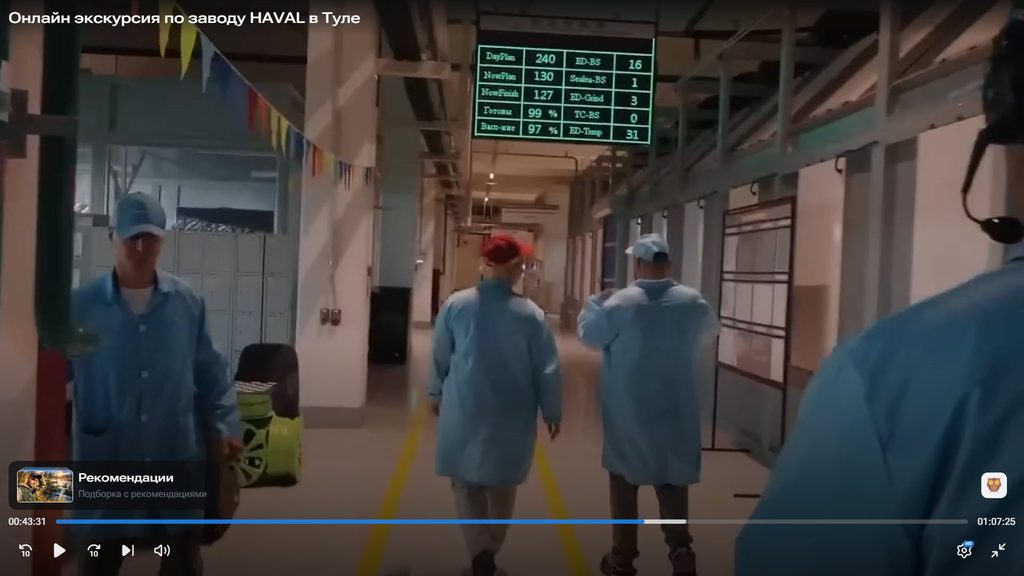
Здесь, кстати, обозначения на информационном табло на английском языке, из которых становится понятно, что план — это «план на день», цель — это «план на сейчас», факт — это «сделано на сейчас».
Далее — световой тоннель контроля качества, куда кузова попадают после печки, где выполнятся «запекание» нанесённой краски.
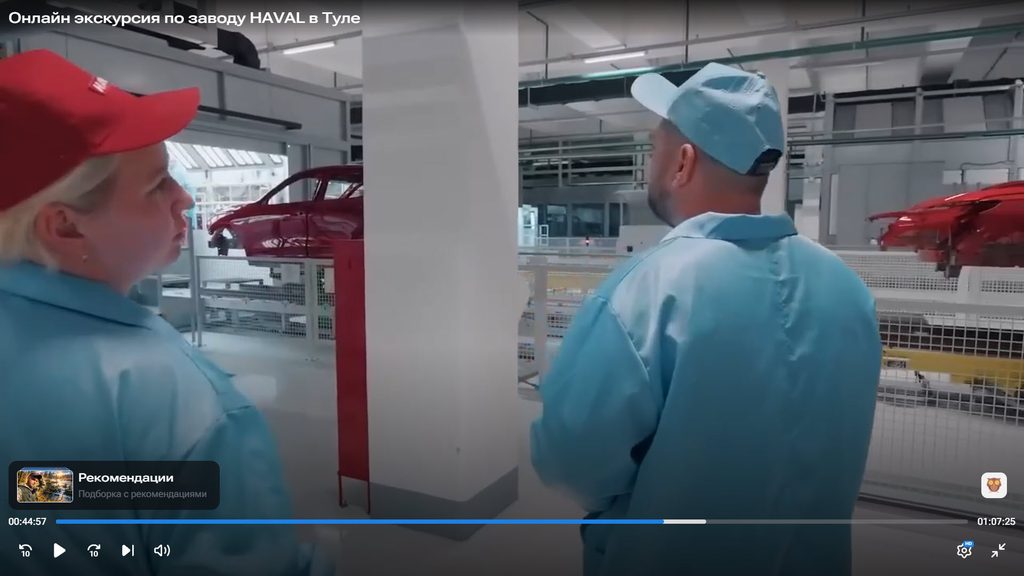
Интересный факт заключается в том, что качество покрытия проверяется дважды — после первой проверки каждый кузов проходит вторую такую же проверку. Двойные расходы на то, чтобы клиент получил всё «так, как надо».
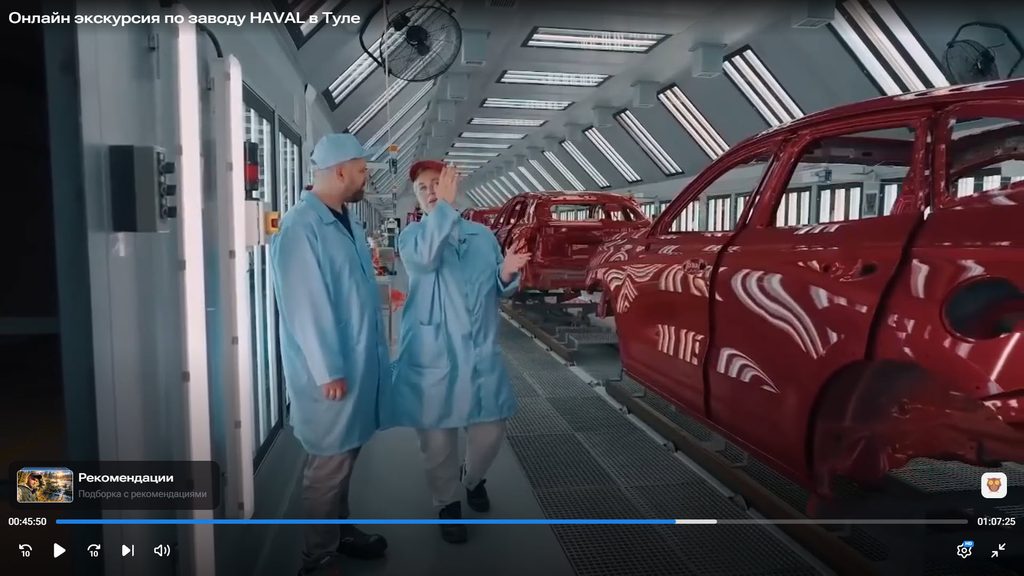
Цех сборки
Цех сборки встречает гостей инсталляцией в духе Трансформеров, сделанных из деталей моделей автомобилей, производимых на заводе.

В цехе сборки больше всего ручной работы и самый большой производственный коллектив. И мотивация сотрудников в этом цеху важнее, чем где либо еще. В частности, следующее, чем выделяется цех — экраном, на котором отображаются сотрудники, добившиеся особых результатов. Например, как на следующем экране — человек, удостоенный статуса «звезд качества».
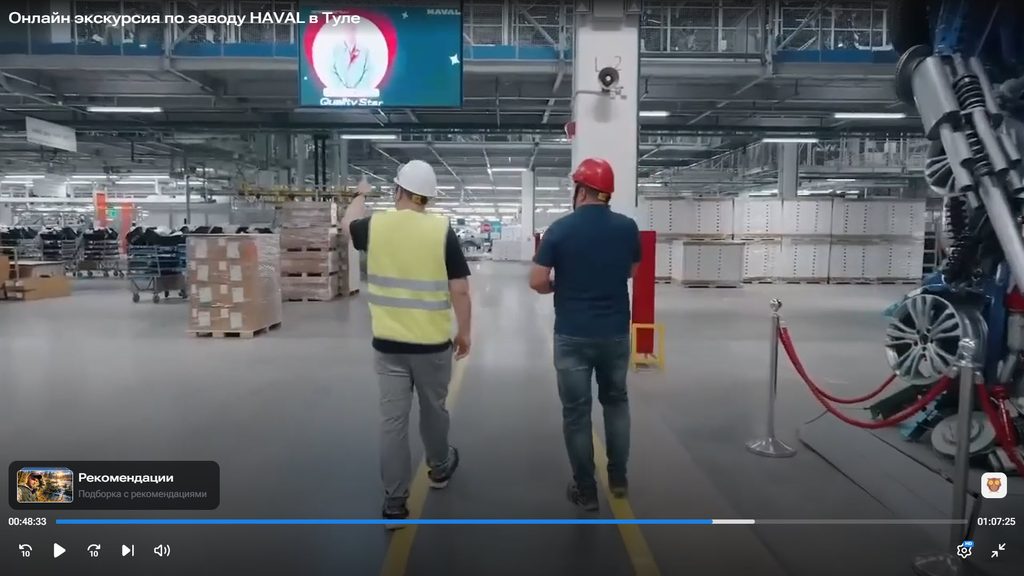
Сборочный цех — это место, куда привозят огромное количество деталей и компонентов будущего автомобиля, поэтому в нем всегда много палет, контейнеров и транспортных платформ. Некоторые из них организованы довольно странным образом, как на следующем кадре слева. Хочется надеяться, что уровень запасов в цеху строго контролируется, иначе там не избежать хаоса.
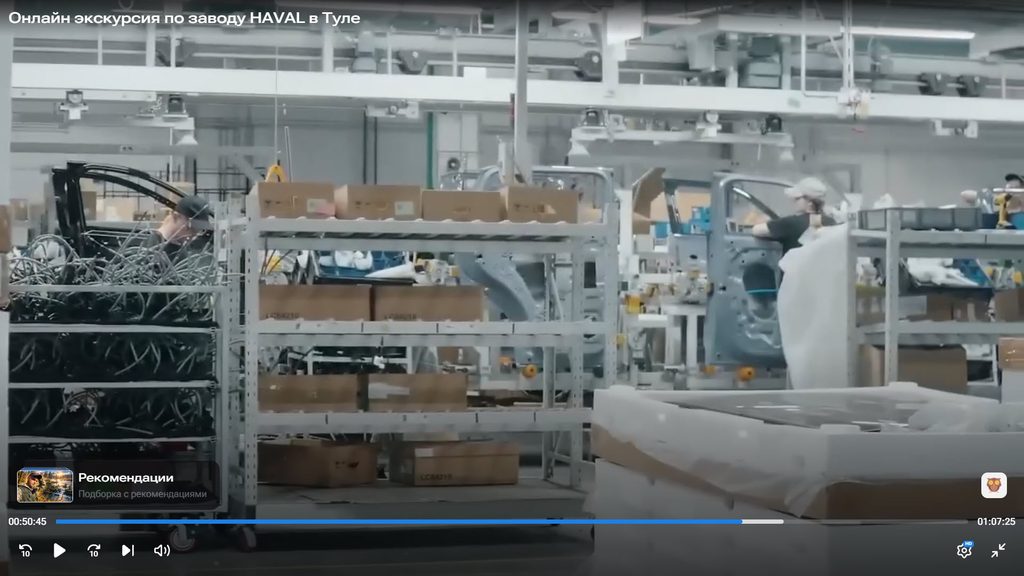
Вам может показаться, что пространство организовано идеальным образом. Я знаю много предприятий, для которых такая обстановка на линиях сборки стала бы пределом мечтаний. Однако и тут можно найти много моментов, которые можно сделать лучше и удобнее. Обратите, например, внимание на то, куда кладёт сканер штрихкодов рабочий, устанавливающий стекло верхнего люка. На отметке времени 00:49:54 сканер оказывается на стоящей рядом палете слева от его основного рабочего места. Вряд ли палету с материалами поставили там именно для того, чтобы рабочий клал там сканер.
Во время следующей сцены парни, которые собирают стоящий левее автомобиль, некоторое время просто ничего не делая — конвейер стоит, автомобили не движутся, люди стоят или сидят и чего-то ждут.
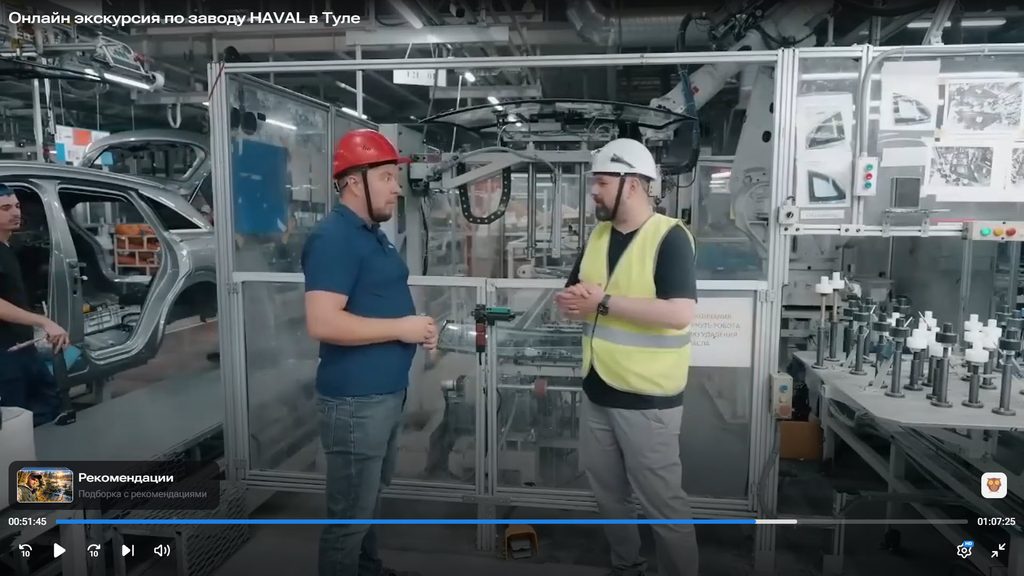
«Место силы» цеха сборки — это операция «свадьбы», где двигатель и шасси соединяются с кузовом. В этом месте лучше всего видна работа автоматизированных транспортных тележек. А так же легкость, с которой люди делаю непростые манипуляции с механизмами.
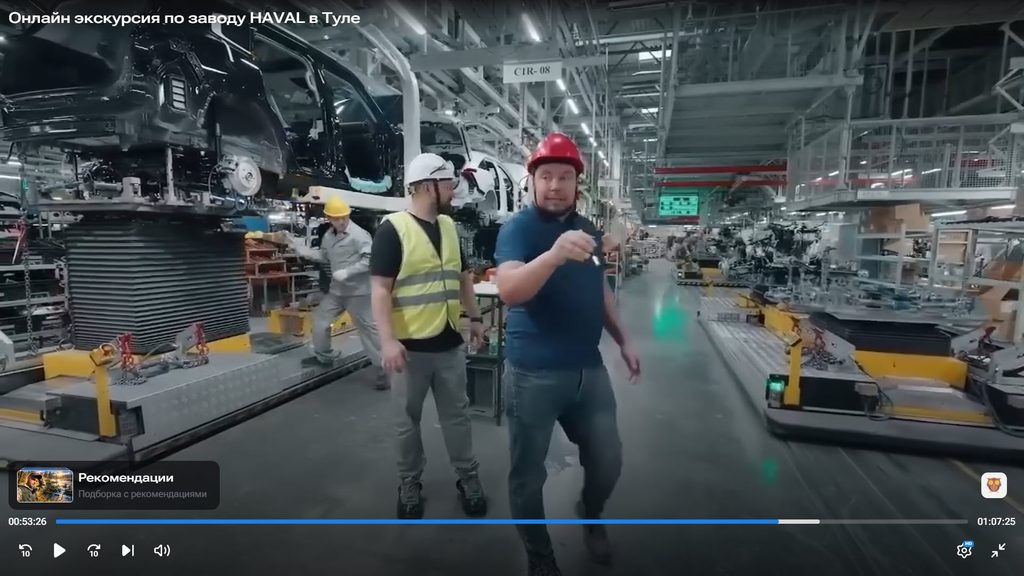
Сама оснастка, которая используется для позиционирования узлов относительно друг друга, вызывает удивление и восхищение. Всё, что находится под шасси — настраиваемая подставка. Сложная и одновременно функциональная. И если это только подставка. Можно представить, сколько трудов было вложено в разработку всего процесса изготовления автомобиля от штамповки до финальных проверок.
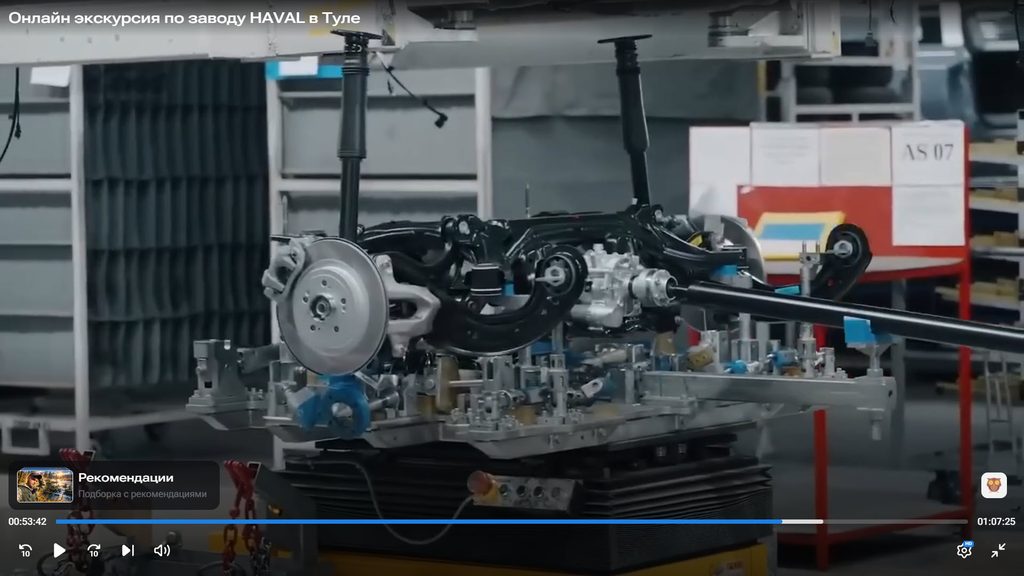
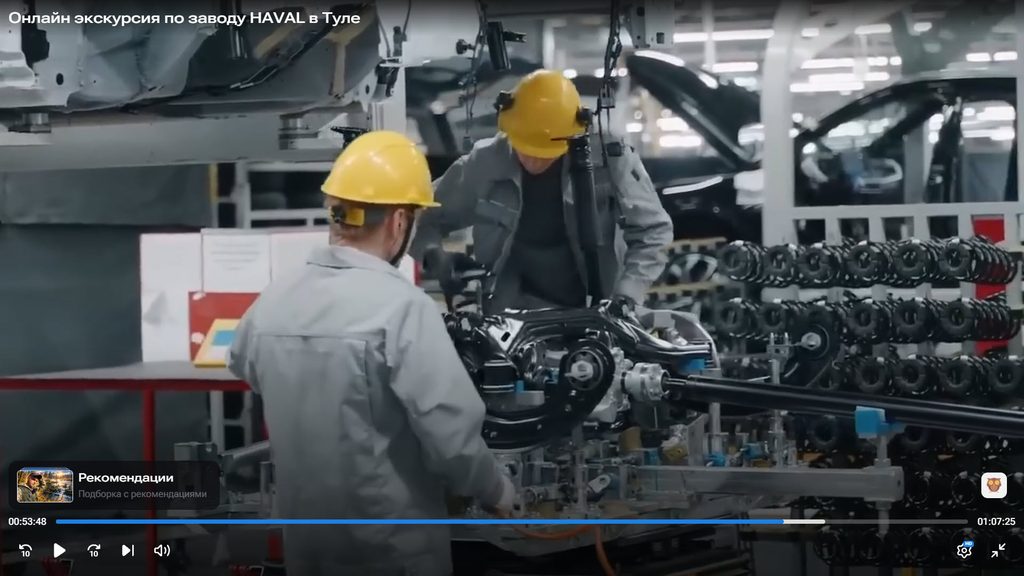
На фоне, позади сборщиков, виден стеллаж с однотипными деталями, доставленными прямо к конвейеру. И снова можно сказать, что для кого-то такая организация внутренней логистики, когда для каждой партии деталей выделено своё место временного хранения, может быть идеальной. При этом можно сильно сократить занятое пространство в этом месте. Для этого надо поставлять детали меньшими партиями или вообще комплектами к каждому автомобилю отдельно.
Идеальное решение, придуманное автогигантами — система кит-комплектов (Kit-boxes). При их создании тележка со всеми необходимыми деталями для конкретной машины едет по конвейеру вместе с ней. Рабочему не нужно делать ни одного лишнего шага или наклона к стационарному стеллажу. Ведь когда сборщик ходит туда-сюда за деталями — завод теряет его чистую производительность.
Работа с кит-комплектами повышает эффективность работы сборщиков. Но для этого надо решить много вопросов, связанных с поставками деталей от производителей.
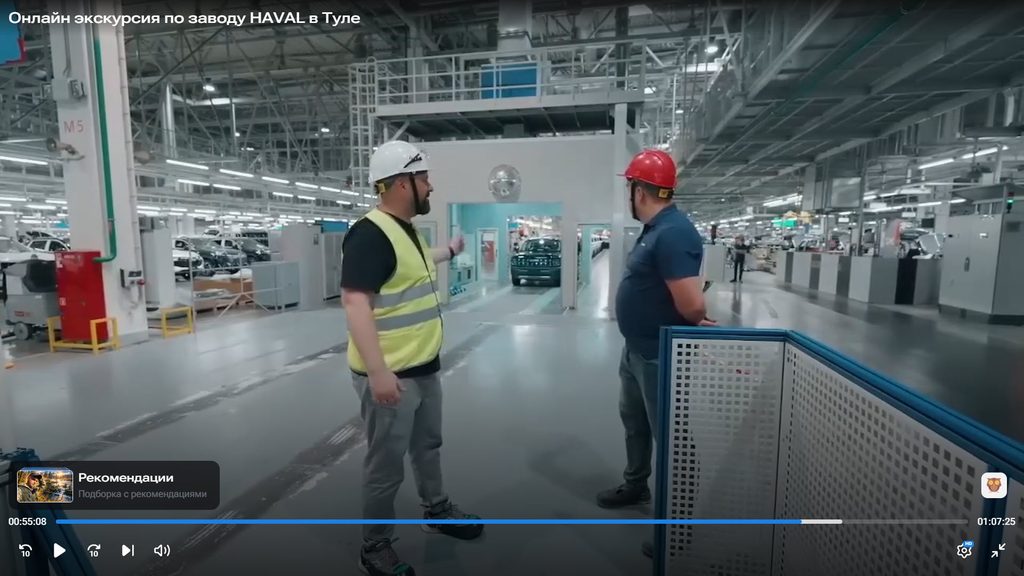
Весь процесс сборки завершается первым запуском двигателя, который происходит в специальной камере. Её видно на следующем кадре. Однако работа над автомобилем на этом еще не заканчивается.
Контроль качества
Далее следует линия контроля качества. Интересно, что около неё стоит достаточно много готовых (с виду) автомобилей. Очень похоже на зону отложенной доработки брака. На линии контроля 100% персонала — девушки.
Большинство работ по контролю качества — это потери, которые предприятие несёт вынужденно. За счет них удаётся гарантировать высочайшее качество готового изделия. В цехах, где широко используется автоматизация (штамповки, сварки, покраски), было названо много примеров автономизации или дзидока — когда автоматы сами проверяли качество своей работы по косвенным признакам (энергия, которая расходуется на каждую точку сварки, объем потраченного на деталь клея). Со временем их становится больше, а значит ручной контроль и соответствующие потери будут постепенно снижаться.
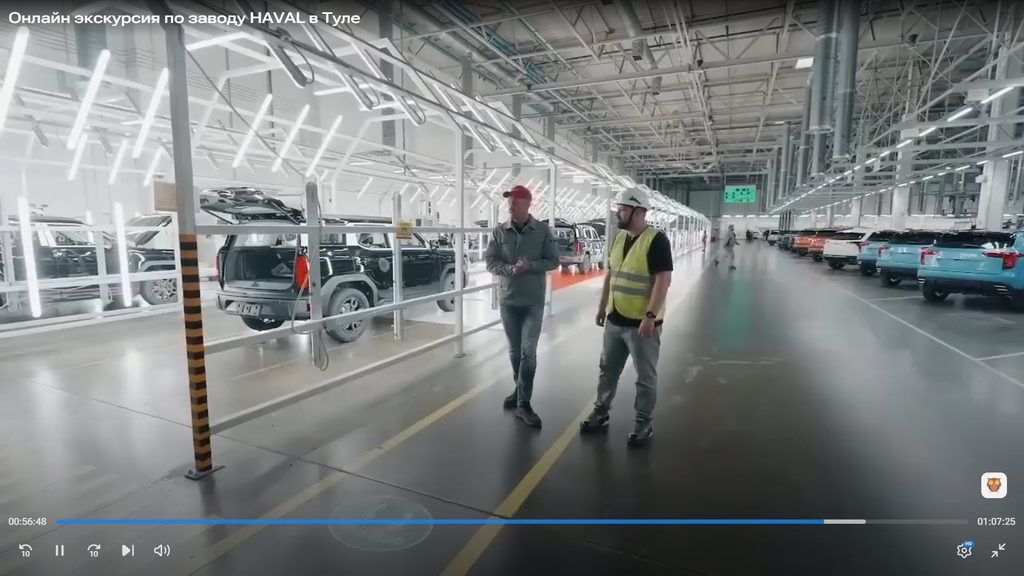
Тут тоже можно увидеть информационные стенды. Один из них, попавший в кадр, выглядит достаточно пустым. Либо недавно поставили и еще не заполнили информацией. Либо это стенд для анализа текущих проблем. Проблем, которых сейчас не так уж и много, как ожидалось.
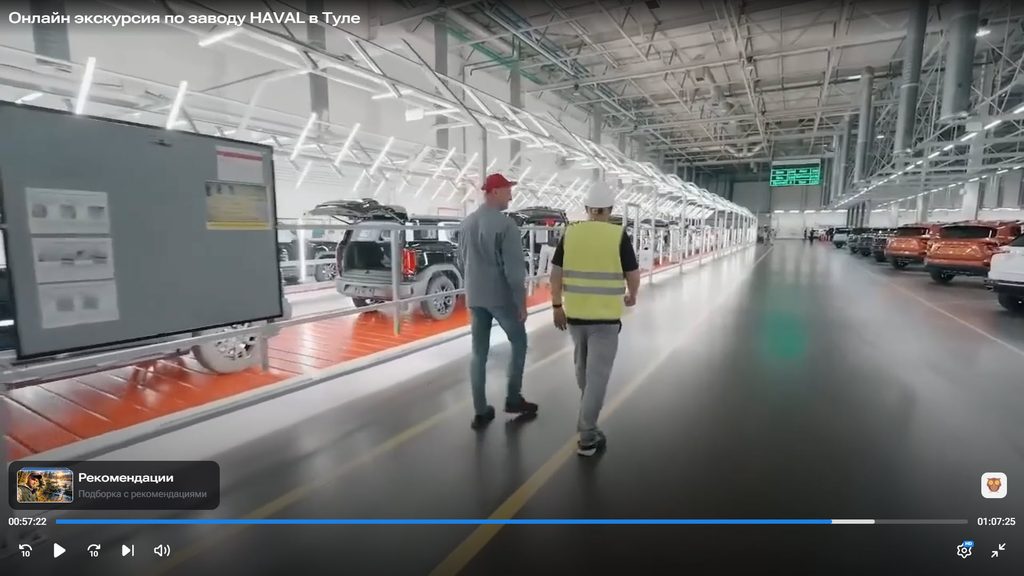
На этом кадре виден информационный стенд. И по цифрам видно, что смена подходит уже к завершению (собрано 198 из 240 автомобилей).
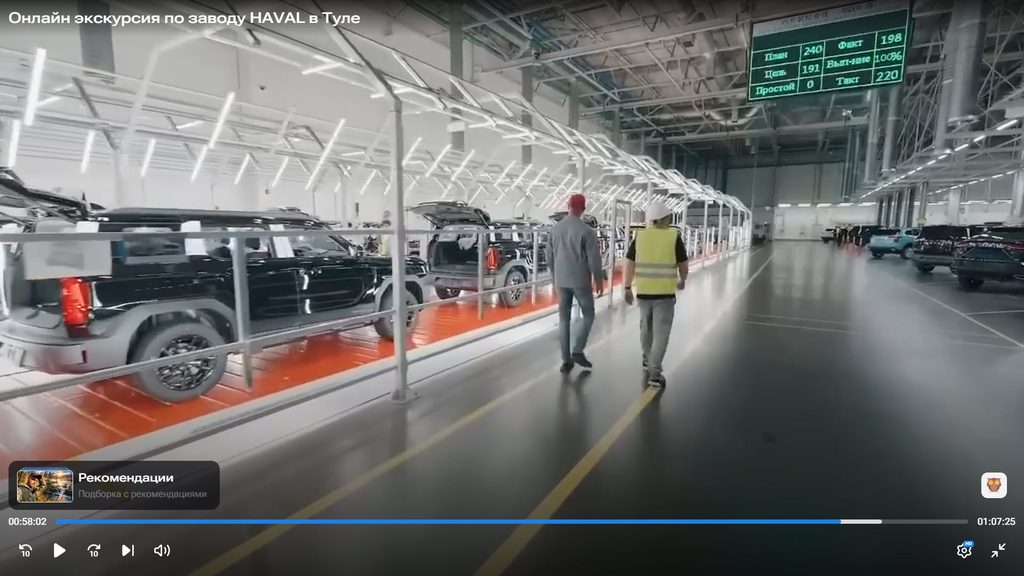
Еще один стенд, разлинованный изолентой. В этом месте можно собирать очень много параметров, описывающих качество продукции. Так что не удивительно, что на стенде присутствует такое количество отдельных ячеечек.
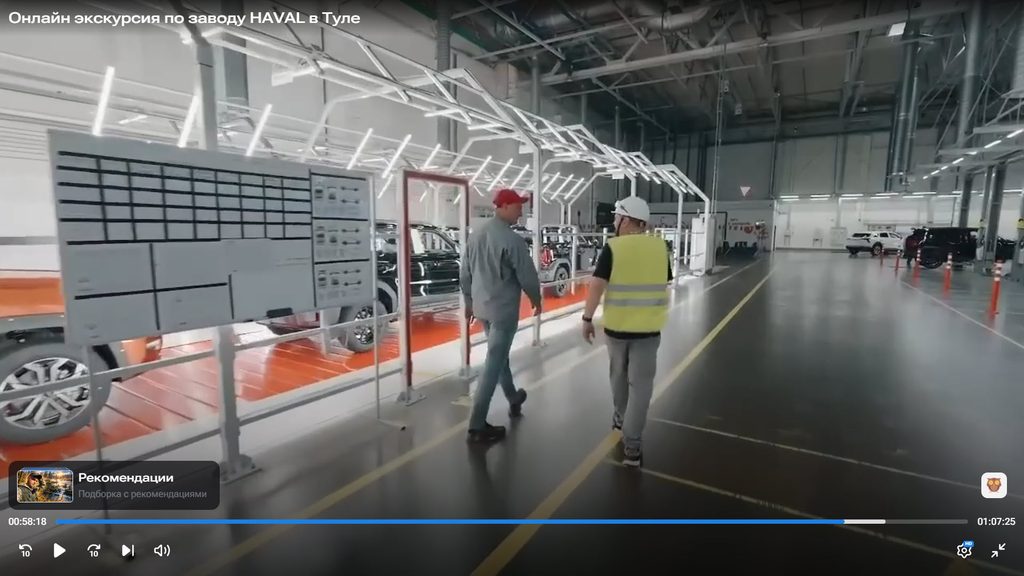
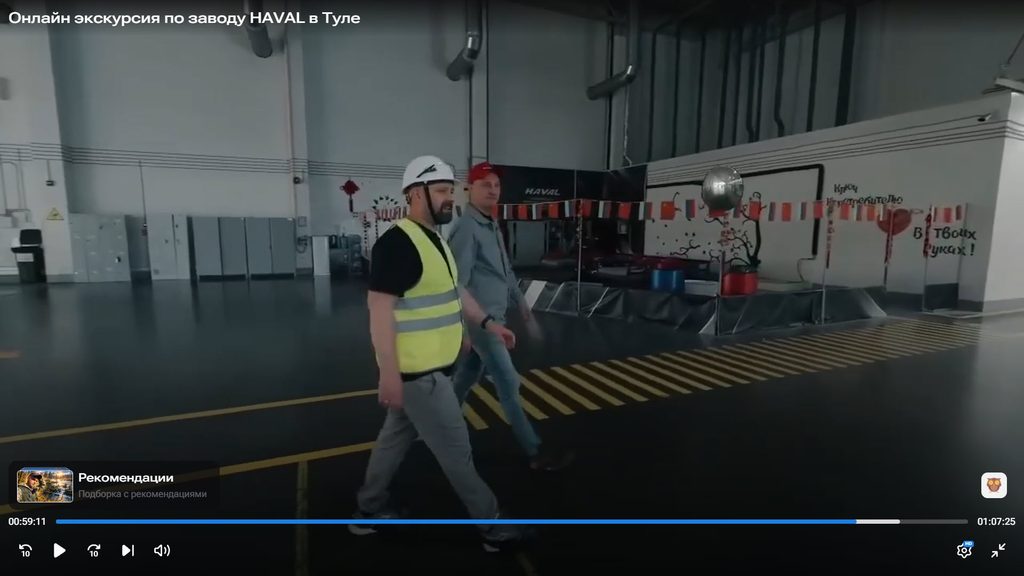
В конце линии контроля качества расположена еще одна зона отдыха со слоганом «Ключ к потребителю в твоих руках» и какой-то весёленькой, хоть и не очень понятной инсталляцией. Вокруг много свободного пространства. Похоже на то, что завод еще будет расширяться. Есть резервы роста как по ассортименту, так и по мощностям.
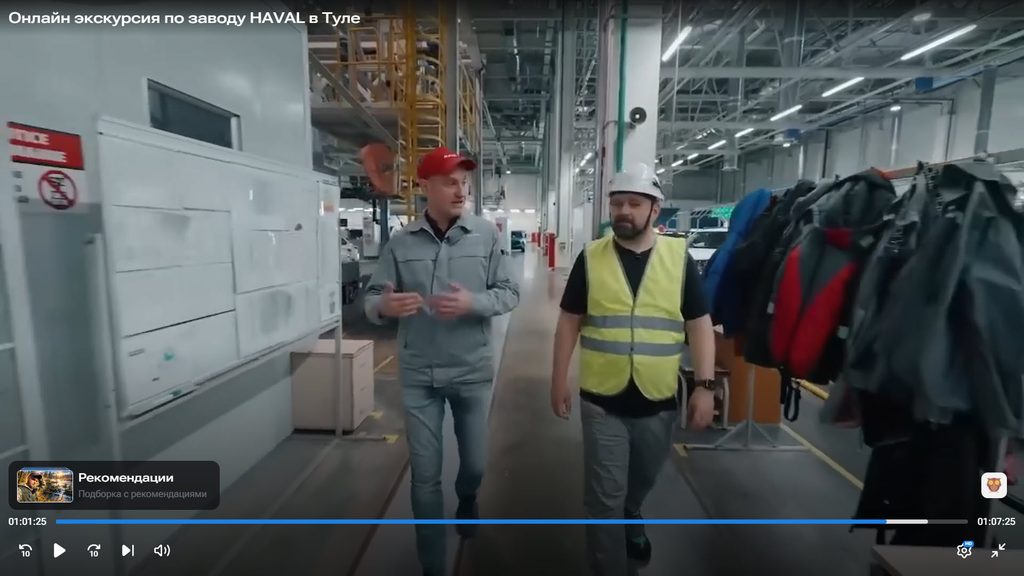
Далее автомобиль проходит станцию регулировки схода/развала, станцию регулировки тормозов, камеру настройки камер кругового обзора. Рядом с ней виден еще один информационный стенд, на котором как раз чётко видно, что информация закрыта белыми листами. Такое иногда делают для того, чтобы скрыть от случайных глаз, таких как мы с вами, чувствительную информацию. Факт в том, что она там есть. А напротив виден простой быт рабочих — вешалка с накинутыми на неё куртками. Далее в кадр попадёт еще одна, на которой кроме курток висят еще и пакеты и авоськи.
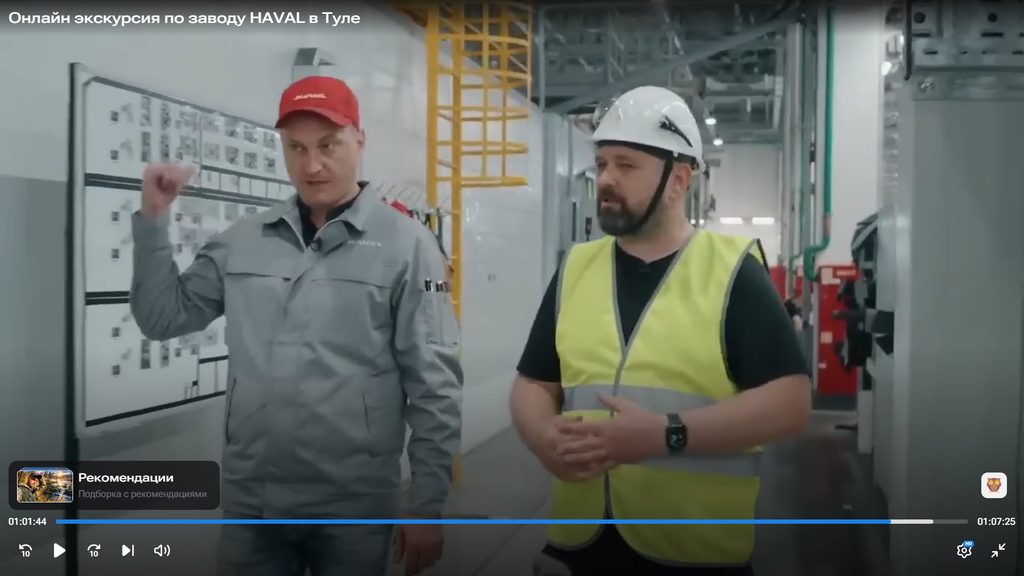
Еще один информационный стенд другого характера слева.
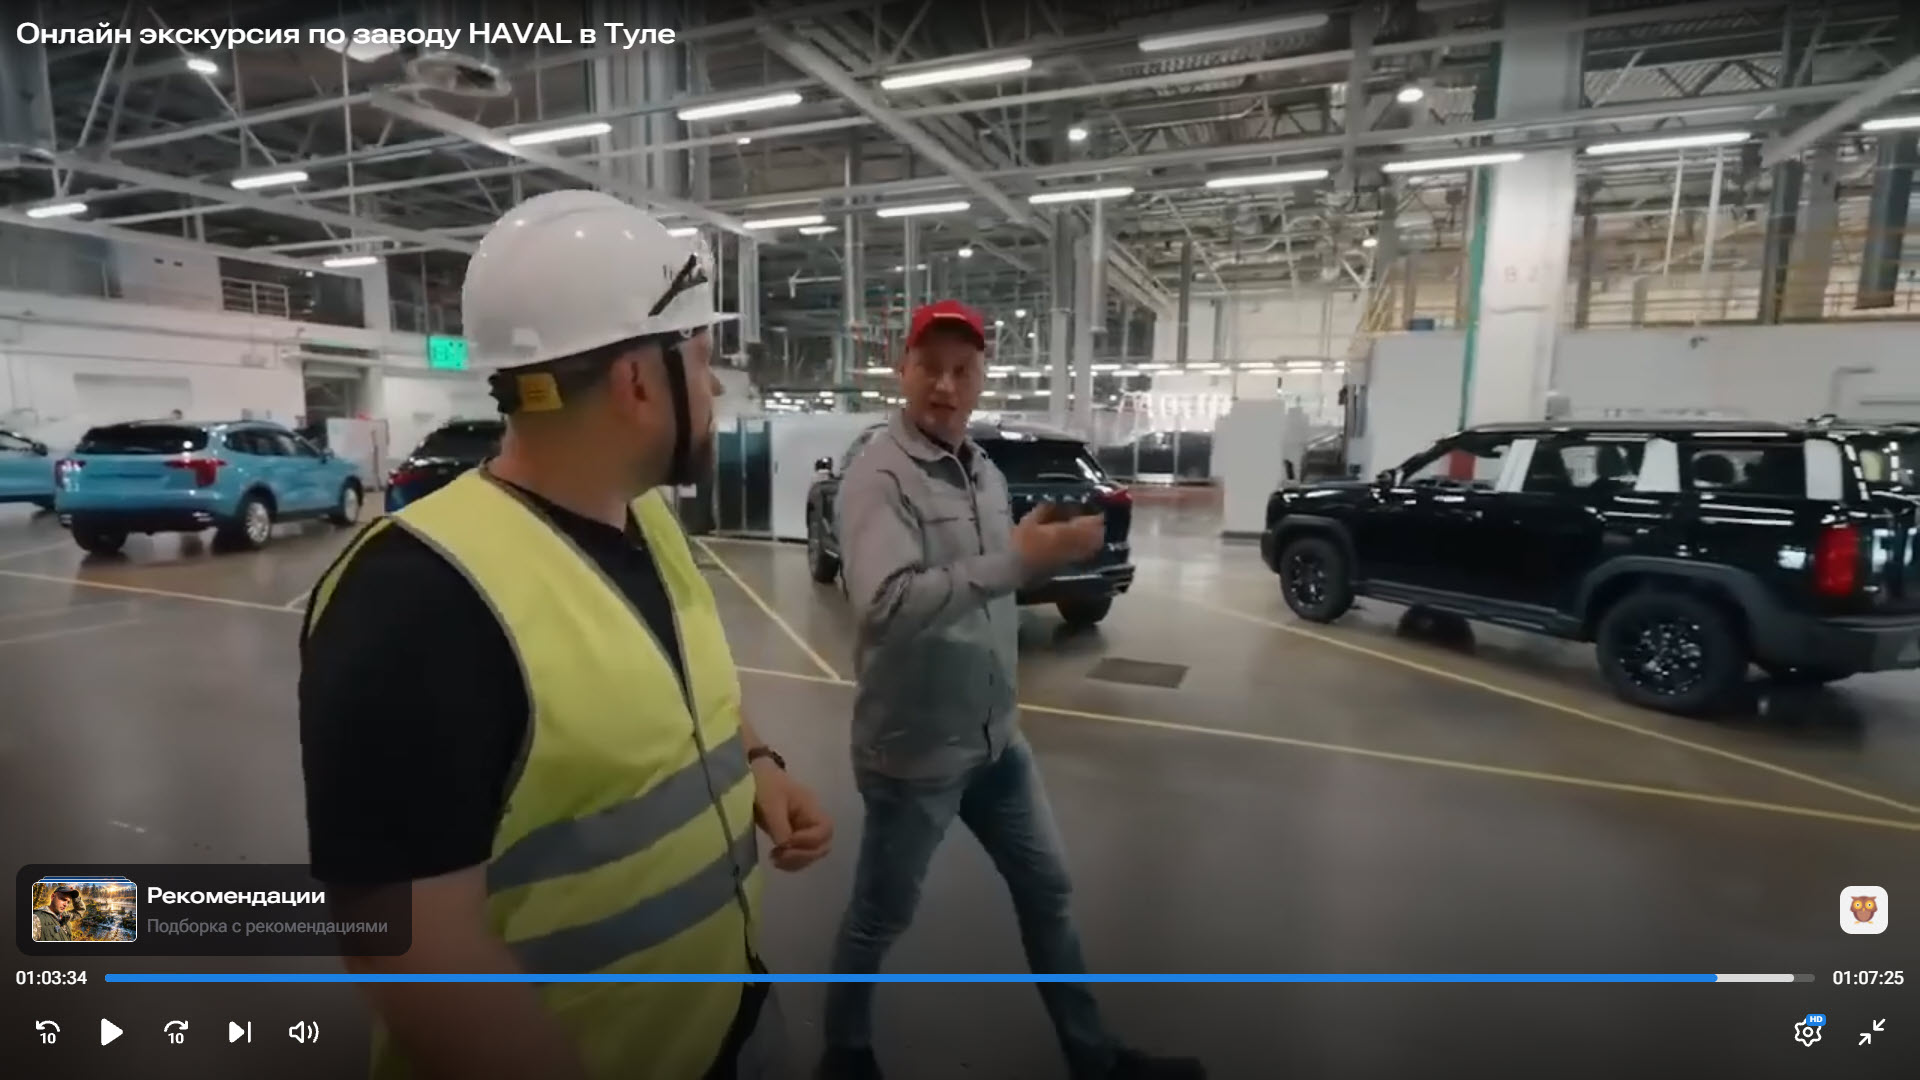
Между ними и камерой водных испытаний есть еще пост проверки днища, рядом с которым тоже много ожидающих машин. В камере водного теста используется более 1000 форсунок.
Еще один световой туннель для проверки протечек, после чего автомобиль выезжает из цеха на дорожные испытания.
Полное видео можно посмотреть здесь:
Завод HAVAL в Туле — это отличный пример, как за счет жесткого времени такта и автоматизации можно поддерживать высочайший темп выпуска. Главный инсайт: автоматизировать можно только идеально выстроенный и стандартизированный процесс. Если вы поставите дорогих роботов на хаотичное производство с плохой логистикой — вы просто автоматизируете хаос. Одачи от CapEx вы не сможете получить.
Начните со следующего:
- наведение порядка на рабочих местах (5S),
- выравнивание такта,
- логистика Just-in-Time,
и только потом закупайте автоматику.
Иллюстрация в заголовке сгенерирована ИИ специально для WKazarin.ru.
Кому это может быть интересно
Узнать, кто эти люди…
Похожие записи:
 Виртуальный тур по производству краноманипуляторных установок Инман
 Виртуальный тур по заводу Tesla
 Виртуальный тур — производство окон «Оконный континент»
 Виртуальный тур по заводу Haas Automation
 Виртуальный тур по заводу Vögele
 Виртуальный тур — производство стиральных машин BEKO
 Виртуальный тур — производство дымоходов STOUT
 Виртуальный тур — производство сборных моделей T.A.R.G
